



| Catégorie | Electrode |
| Marque | SAF-FRO |
| Gencode | 5945700035486 |
| Réf Somec | 01065534 |
| Réf Frs | W100288722 |
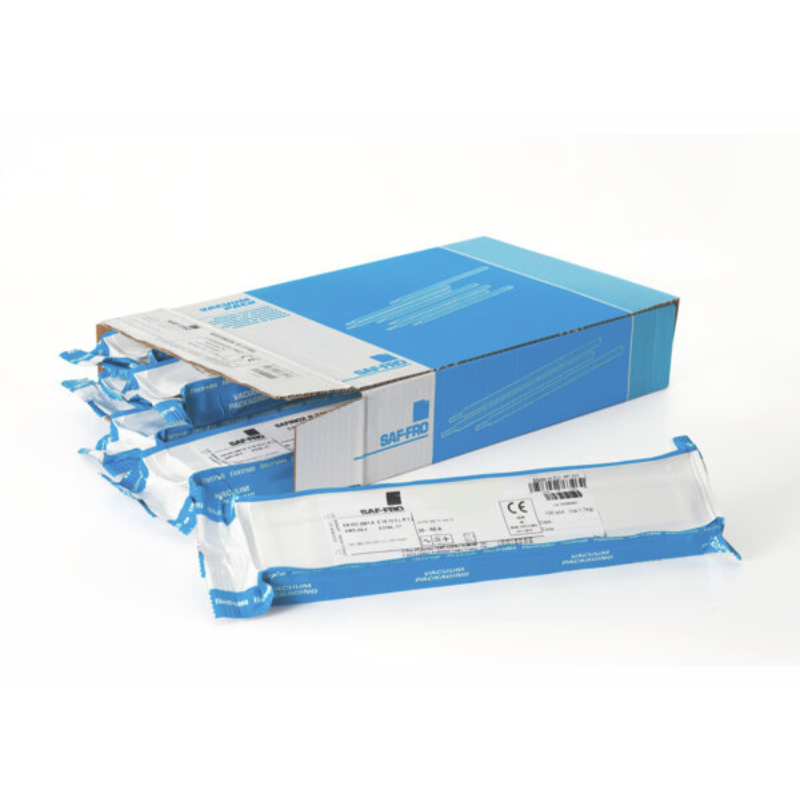
L’électrode STARINOX 308L assure un soudage fiable des aciers austénitiques, des aciers Cr-Ni et des aciers moulés contenant 16 à 20 % de chrome et 8 à 12 % de nickel. Sa composition à faible teneur en carbone garantit une excellente résistance à la corrosion et une tenue jusqu’à +350 °C. Facile à amorcer et à réamorcer, elle offre un rendement de 100 % en courant alternatif ou continu positif. Polyvalente, elle convient aux professionnels intervenant dans les secteurs alimentaire, nucléaire, chimique et connexes, pour des assemblages propres et durables.
Conçue pour le soudage des aciers inoxydables austénitiques, l’électrode STARINOX 308L garantit une fusion homogène et une résistance élevée à la corrosion. Son enrobage semi-basique facilite le travail dans toutes les positions, tout en assurant une stabilité parfaite de l’arc. Grâce à sa faible teneur en carbone, elle limite les risques de sensibilisation et offre une excellente tenue mécanique jusqu’à +350 °C. Ce modèle répond aux exigences élevées des environnements alimentaires, nucléaires et chimiques, où fiabilité et propreté du cordon sont essentielles.
Avantages principaux
Applications & conseils
La STARINOX 308L est recommandée pour le soudage de pièces, structures ou réservoirs en acier inoxydable utilisés dans les milieux nécessitant une hygiène stricte ou une haute résistance chimique. Elle peut être employée dans toutes les positions, en courant AC ou DC+, pour des assemblages propres et durables. Il est conseillé de respecter les paramètres de soudage adaptés aux aciers austénitiques afin d’obtenir un cordon homogène et sans porosité.
Caractéristiques techniques
| Type d’électrode | Enrobée semi-basique |
| Type de matériau soudé | Aciers austénitiques, Cr-Ni, aciers moulés (16–20 % Cr, 8–12 % Ni) |
| Teneur en carbone du métal déposé | Inférieure à 0,04 % |
| Température maximale de service | +350 °C |
| Rendement | 100 % |
| Courant de soudage | AC / DC+ |
| Positions de soudage | Toutes positions |
L’électrode STARINOX 308L assure un soudage fiable des aciers austénitiques, des aciers Cr-Ni et des aciers moulés contenant 16 à 20 % de chrome et 8 à 12 % de nickel. Sa composition à faible teneur en carbone garantit une excellente résistance à la corrosion et une tenue jusqu’à +350 °C. Facile à amorcer et à réamorcer, elle offre un rendement de 100 % en courant alternatif ou continu positif. Polyvalente, elle convient aux professionnels intervenant dans les secteurs alimentaire, nucléaire, chimique et connexes, pour des assemblages propres et durables.